Podłączanie urządzeń do SCADA i wielu wyświetlaczy HMI – protokoły, okablowanie, diagnostyka
Podłączenie maszyn, falowników, sterowników PLC i paneli operatorskich do systemu SCADA to dziś standard w zakładach produkcyjnych, a coraz częściej także w gospodarstwach rolnych, magazynach z wózkami widłowymi i na farmach fotowoltaicznych. Dobrze wykonana integracja daje podgląd stanu maszyn w czasie rzeczywistym, archiwum alarmów i trendów oraz możliwość zdalnej diagnostyki. Źle wykonana – to przerwy w komunikacji, „zawieszone” ekrany i godziny szukania usterki, która tak naprawdę siedzi w jednej wtyczce RS-485. W tym poradniku zebraliśmy konkretne dane: protokoły, parametry łączy, schematy podłączeń, konfiguracje wielu wyświetlaczy i listę typowych błędów, które widzimy w naszym serwisie.
Czym jest SCADA i czym różni się od panelu HMI
SCADA (Supervisory Control And Data Acquisition) to system nadrzędny, który zbiera dane z wielu sterowników i urządzeń, archiwizuje je, wizualizuje i pozwala operatorowi wydawać polecenia. Pracuje zwykle na komputerze lub serwerze i obsługuje dziesiątki do tysięcy zmiennych. Panel HMI (Human-Machine Interface) to lokalny ekran przy maszynie – pokazuje jej stan i umożliwia obsługę, ale zwykle widzi tylko jeden sterownik lub jedną linię. W praktyce oba rozwiązania współpracują: HMI obsługuje maszynę „na miejscu”, a SCADA zbiera dane z wielu maszyn do centralnego podglądu.
| Cecha | Panel HMI | System SCADA |
|---|---|---|
| Zasięg | Jedna maszyna lub linia | Cały zakład, wiele sterowników i lokalizacji |
| Miejsce pracy | Szafa, pulpit przy maszynie | Komputer, serwer, sala sterowania, przeglądarka |
| Archiwizacja | Ograniczona (karta SD, pamięć panelu) | Baza danych, długie archiwum trendów i alarmów |
| Liczba zmiennych | Setki | Tysiące do setek tysięcy |
| Zdalny dostęp | Opcjonalny (VNC, serwer WWW panelu) | Standardowy (klient WWW, aplikacje mobilne) |
| Typowe zastosowanie | Obsługa i diagnostyka maszyny | Nadzór produkcji, raporty, powiadomienia |
Architektura: jak dane płyną od maszyny do ekranu
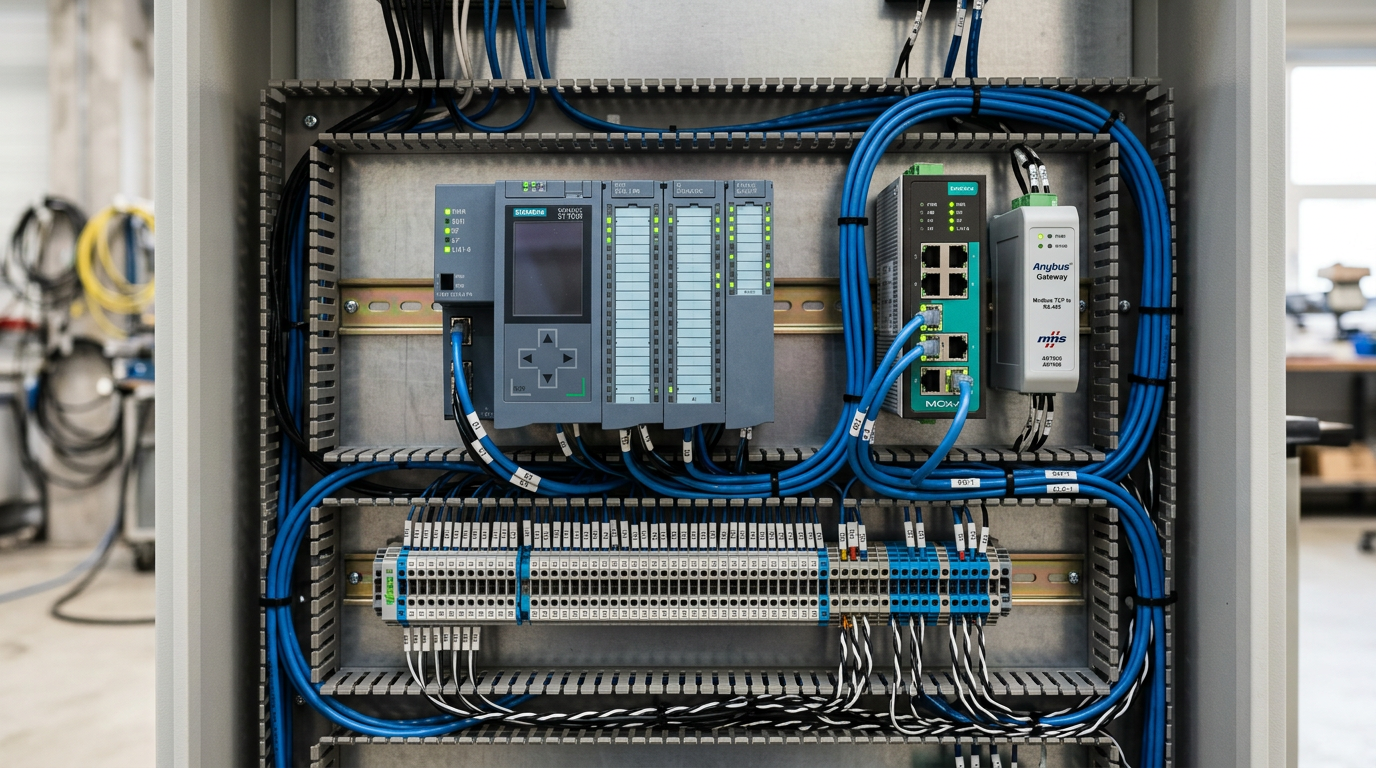
Typowy układ ma cztery warstwy. Na dole są urządzenia polowe – czujniki, falowniki, napędy, liczniki energii, sterowniki silników spalinowych. Wyżej pracują sterowniki PLC lub bramki protokołów, które zbierają dane i normalizują je do wspólnego formatu. Następnie sieć (RS-485, CAN, Ethernet) przenosi dane do warstwy nadzorującej – serwera SCADA, paneli HMI i ewentualnie chmury. Każda warstwa ma własne protokoły, a miejscem największej liczby problemów są właśnie „szwy” między nimi – bramki, konwertery i przejścia z magistrali szeregowej na Ethernet.
Protokoły komunikacyjne używane w SCADA – zestawienie
Wybór protokołu zależy od urządzenia, odległości i wymaganej szybkości. Poniższa tabela zbiera najczęściej spotykane rozwiązania w przemyśle i maszynach ciężkich.
| Protokół | Medium / port | Prędkość | Typowe zastosowanie | Uwagi |
|---|---|---|---|---|
| Modbus RTU | RS-485 (2 przewody), RS-232 | 1,2–115,2 kb/s | Falowniki, liczniki, regulatory, przemienniki | Master/slave, adresy 1–247, najprostszy i najczęstszy |
| Modbus TCP | Ethernet, port 502 | 10/100 Mb/s | PLC, bramki, nowsze falowniki | Brak szyfrowania – nie wystawiać do internetu |
| PROFIBUS DP | RS-485, 9-pin D-sub | 9,6 kb/s–12 Mb/s | Siemens, napędy, I/O rozproszone | Wymaga terminacji i prawidłowych złączy |
| PROFINET | Ethernet przemysłowy | 100 Mb/s – 1 Gb/s | Nowe instalacje Siemens | Czas rzeczywisty, topologia liniowa lub gwiazda |
| EtherNet/IP | Ethernet, porty 44818 / 2222 | 100 Mb/s | Rockwell / Allen-Bradley, Omron | Komunikacja jawna i cykliczna (I/O) |
| CAN / CANopen | 2 przewody + ekran, CAN-H/CAN-L | 10 kb/s–1 Mb/s | Napędy, wózki widłowe, maszyny mobilne | Terminacja 120 Ω na obu końcach |
| SAE J1939 | CAN 250 / 500 kb/s | 250–500 kb/s | Silniki ciągników, ciężarówki, agregaty | Identyfikatory PGN/SPN, kody usterek DM1 |
| OPC UA | Ethernet, port 4840 | Zależna od sieci | Integracja PLC ↔ SCADA ↔ MES ↔ chmura | Szyfrowanie i uwierzytelnianie wbudowane |
| MQTT | TCP, porty 1883 / 8883 (TLS) | Zależna od sieci | IIoT, telemetria do chmury | Model publikuj/subskrybuj, lekki |
| S7 (ISO-on-TCP) | Ethernet, port 102 | 100 Mb/s | Sterowniki Siemens S7 | Wymaga zgody na dostęp PUT/GET w PLC |
Podłączenie po RS-485 (Modbus RTU) – parametry, o których się zapomina
Większość problemów z komunikacją szeregową wynika nie z oprogramowania, tylko z instalacji. Magistrala RS-485 to dwa przewody skręcone w parę (A/B lub D+/D−) plus masa odniesienia i ekran. Musi być poprowadzona jako linia, a nie gwiazda, a na obu końcach wymaga rezystorów terminujących.
| Parametr | Wartość zalecana | Co się dzieje przy błędzie |
|---|---|---|
| Kabel | Skrętka ekranowana, impedancja ok. 120 Ω (np. LiYCY, kable do RS-485) | Odbicia sygnału, losowe błędy CRC |
| Topologia | Linia (daisy-chain), odgałęzienia krótsze niż 0,5 m | Gwiazda powoduje niestabilną komunikację |
| Terminacja | 120 Ω na obu końcach linii, nigdzie indziej | Brak: szum i błędy; za dużo: spadek amplitudy |
| Biasing | Rezystory polaryzujące A/B (ok. 560 Ω) w jednym miejscu | Fałszywe ramki na wolnej linii |
| Długość | Do ok. 1200 m przy prędkościach do 100 kb/s | Przy większych dystansach potrzebny repeater |
| Liczba urządzeń | Do 32 odbiorników bez repeatera | Powyżej – spadek poziomów sygnału |
| Parametry transmisji | 9600–115200 b/s, 8N1 lub 8E1 – takie same u wszystkich | Niezgodna parzystość = brak odpowiedzi urządzenia |
| Ekran | Uziemiony z jednej strony (lub przez kondensator z drugiej) | Pętle masy, uszkodzenia transceiverów |
| Adresy | Unikalne (1–247), bez duplikatów | Dwa urządzenia odpowiadają naraz i zakłócają ramkę |
Najczęstsze funkcje Modbus używane w SCADA to 03 (odczyt rejestrów wyjściowych), 04 (odczyt rejestrów wejściowych), 06 (zapis pojedynczego rejestru) i 16 (zapis wielu rejestrów). Pamiętaj o różnicach w numeracji – część producentów podaje adresy od 1, a część od 0, co daje przesunięcie o jeden i klasyczny błąd „odczytuje sąsiednią zmienną”.
Przykładowa mapa rejestrów falownika
Każdy producent ma własną mapę, ale zakres danych jest podobny. Poniższa tabela pokazuje typowy układ, który wykorzystujemy jako punkt odniesienia przy diagnostyce – konkretne adresy zawsze weryfikuj w dokumentacji urządzenia.
| Zmienna | Typ dostępu | Funkcja Modbus | Format | Uwagi |
|---|---|---|---|---|
| Słowo sterujące (start/stop/reset) | Zapis | 06 / 16 | 16 bit, bitowe | Start, stop, kasowanie błędu, kierunek |
| Zadana częstotliwość / prędkość | Zapis | 06 / 16 | 16 bit, skala 0,01 Hz | Często w procentach znamionowej |
| Słowo statusowe | Odczyt | 03 / 04 | 16 bit, bitowe | Gotowość, praca, błąd, ostrzeżenie |
| Częstotliwość wyjściowa | Odczyt | 03 / 04 | 16 bit, skala 0,01 Hz | Wartość rzeczywista |
| Prąd wyjściowy | Odczyt | 03 / 04 | 16 bit, skala 0,1 A | Do trendów obciążenia |
| Napięcie obwodu DC | Odczyt | 03 / 04 | 16 bit, skala 0,1 V | Diagnostyka zasilania i kondensatorów |
| Temperatura radiatora | Odczyt | 03 / 04 | 16 bit, skala 1°C | Predykcja przegrzewania |
| Kod ostatniej awarii | Odczyt | 03 / 04 | 16 bit, kod producenta | Mapowanie na tekst w SCADA |
Maszyny mobilne i ciężkie: CAN, J1939 i bramki do SCADA
Ciągniki, wózki widłowe, podnośniki i ciężarówki komunikują się wewnętrznie po magistrali CAN. Do SCADA nie podłącza się ich bezpośrednio – potrzebna jest bramka CAN → Modbus TCP / OPC UA / MQTT, która odczytuje ramki (np. obroty, temperaturę cieczy, ciśnienie oleju, aktywne kody usterek DM1) i udostępnia je w formacie zrozumiałym dla systemu nadrzędnego. Przy silnikach spalinowych w standardzie J1939 dostępne są m.in. prędkość obrotowa, obciążenie silnika, temperatura chłodziwa, ciśnienie oleju i licznik motogodzin. Przy wózkach widłowych elektrycznych dane z kontrolera napędu (prąd, temperatura, błędy, napięcie baterii) pozwalają planować serwis na podstawie stanu, a nie kalendarza.
| Urządzenie | Interfejs | Jak połączyć ze SCADA | Najczęstszy problem |
|---|---|---|---|
| Falownik przemysłowy | RS-485 Modbus RTU / Ethernet | Bezpośrednio do PLC lub przez konwerter RS-485/Ethernet | Niezgodne parametry transmisji, brak terminacji |
| Sterownik PLC | Ethernet (Modbus TCP, S7, EtherNet/IP, OPC UA) | Natywny sterownik w SCADA lub OPC UA | Zablokowany dostęp w konfiguracji PLC, zły adres IP |
| Panel HMI | Ethernet / RS-485 | Wspólne zmienne z PLC, zdalny podgląd przez VNC / WWW | Konflikt adresów IP, przeciążony panel |
| Wózek widłowy elektryczny | CAN | Bramka CAN → Modbus TCP / MQTT | Zła prędkość CAN, brak terminacji |
| Silnik spalinowy (agro, ciężarówki) | CAN J1939 | Bramka J1939 → Modbus / OPC UA | Niepoprawne mapowanie PGN/SPN |
| Licznik energii | RS-485 Modbus RTU / M-Bus | Konwerter do Ethernet lub PLC | Duplikat adresu, nieprawidłowa parzystość |
| Kogenerator / agregat | Modbus RTU/TCP, CAN | Wbudowany port lub bramka | Ograniczona liczba jednoczesnych zapytań |
| Spawarka / urządzenie specjalne | Zależnie od modelu | Najczęściej przez I/O lub dedykowany protokół | Brak dokumentacji mapy zmiennych |
Wiele wyświetlaczy: jak podłączyć kilka paneli HMI i ekranów SCADA
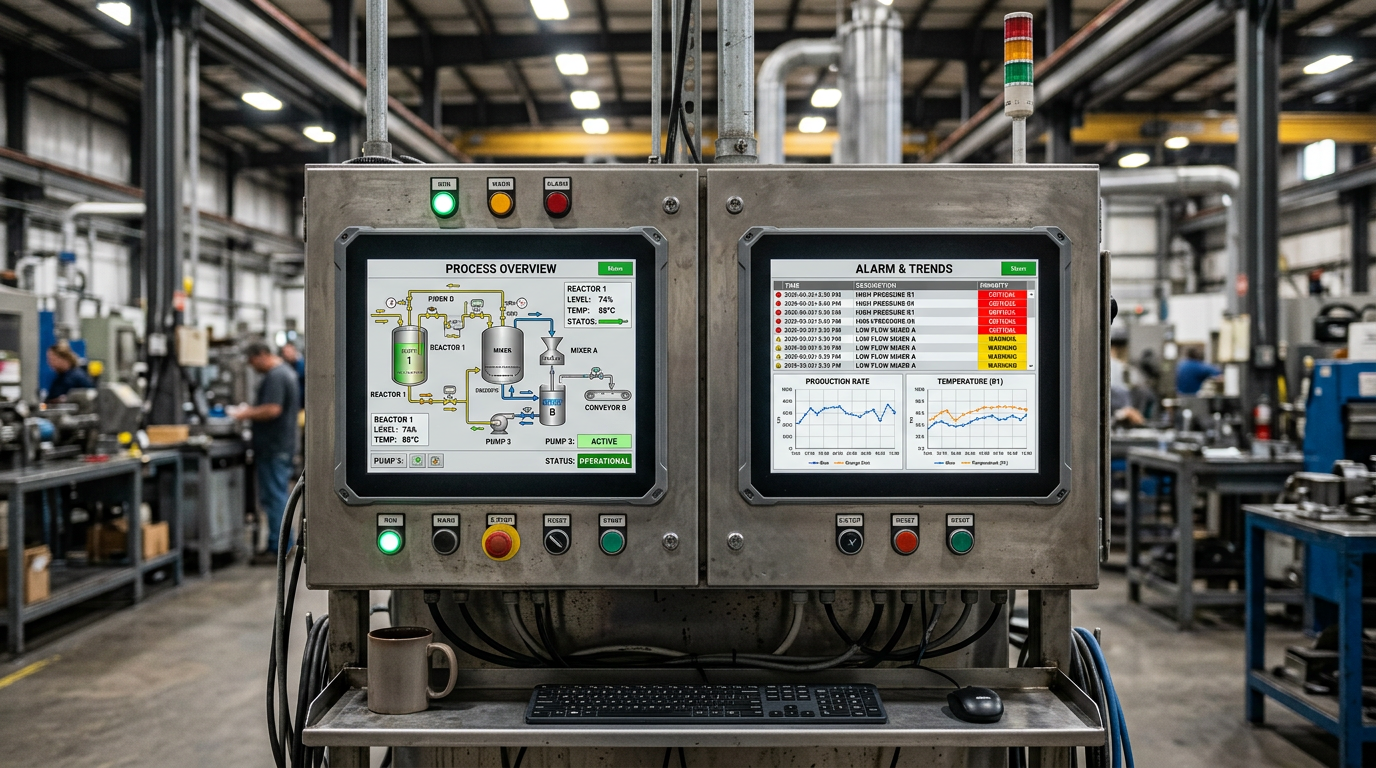
Gdy jedna maszyna ma kilka stanowisk obsługi albo zakład potrzebuje wspólnej wizualizacji na ścianie ekranów, projekt musi uwzględnić liczbę jednoczesnych połączeń, obciążenie sterownika i zasady synchronizacji widoków. Poniżej najczęstsze konfiguracje.
| Konfiguracja | Jak działa | Zalety | Ograniczenia |
|---|---|---|---|
| Kilka paneli HMI na jednym PLC | Każdy panel komunikuje się z tym samym sterownikiem przez Ethernet lub RS-485 | Wiele stanowisk obsługi, niezależne ekrany | Limit połączeń PLC, rosnące obciążenie zapytaniami |
| Panel główny + zdalny podgląd (VNC / WWW) | Panel udostępnia obraz przez serwer VNC lub wbudowany serwer WWW | Szybkie wdrożenie, brak dodatkowego oprogramowania | Zwykle ograniczona liczba klientów, wspólny widok |
| Serwer SCADA + klienty | Jeden serwer zbiera dane, wiele stacji operatorskich korzysta z niego | Skalowalność, wspólne archiwum i alarmy | Wymaga serwera i licencji klientów |
| Klient webowy (przeglądarka) | Wizualizacja HTML5 dostępna z dowolnego urządzenia | Tablety, telefony, brak instalacji | Wymaga bezpiecznej sieci i uwierzytelniania |
| Ściana wizualizacji (video wall) | Kontroler wideo dzieli obraz SCADA na wiele monitorów | Duża czytelność w sali sterowania | Wymaga zaplanowania układu ekranów i kart graficznych |
| Rozproszone HMI przez bramkę | Panele podpięte do bramki, która buforuje dane z wielu urządzeń | Mniejsze obciążenie PLC i falowników | Dodatkowy punkt awarii, trzeba monitorować bramkę |
Przy wielu ekranach kluczowe są trzy zasady. Po pierwsze, jedno źródło prawdy – zmienne powinny pochodzić z jednego sterownika lub serwera, a nie z kilku równoległych kopii. Po drugie, rozdział uprawnień: operator na hali ma prawo sterować, widok biurowy tylko czytać. Po trzecie, kontrola obciążenia – każdy panel odpytujący tego samego falownika po RS-485 zmniejsza przepustowość linii, więc lepiej, aby dane zbierała jedna jednostka, a pozostałe pobierały je z niej.
Sieć Ethernet w szafie: adresacja, segmentacja, bezpieczeństwo
Sieć przemysłowa powinna być zaprojektowana tak samo starannie jak instalacja elektryczna. Dobrą praktyką jest osobna podsieć dla urządzeń automatyki (np. 192.168.10.0/24), statyczne adresy IP z udokumentowaną tabelą oraz użycie przełączników przemysłowych z odpornością na zakłócenia. Porty usług takich jak Modbus TCP (502) czy S7 (102) nigdy nie powinny być wystawione bezpośrednio do internetu – zdalny dostęp realizuje się przez VPN lub bezpieczną bramkę z uwierzytelnianiem. Tam, gdzie to możliwe, wybieraj OPC UA z włączonym szyfrowaniem zamiast otwartego Modbus TCP.
- Segmentacja – oddziel sieć automatyki od biurowej (VLAN lub osobne przełączniki, firewall pomiędzy).
- Dokumentacja adresów IP – jedna tabela z urządzeniem, adresem, maską, bramą i protokołem.
- Rezerwa i monitoring – SNMP lub proste „pingi” alarmujące o utracie urządzenia.
- Aktualizacje i kopie – kopia projektu PLC, HMI i konfiguracji bramek przechowywana poza maszyną.
Uruchomienie krok po kroku – lista kontrolna
- Zbierz dokumentację – mapy rejestrów, listy zmiennych, schematy okablowania i parametry transmisji każdego urządzenia.
- Ustal adresację – adresy slave (RS-485), adresy IP, prędkości CAN i identyfikatory węzłów.
- Zweryfikuj okablowanie – ciągłość, polaryzacja A/B, terminacja, uziemienie ekranu, odległości od kabli mocy.
- Przetestuj każde urządzenie osobno – narzędziem typu master Modbus lub snifferem CAN sprawdź, czy odpowiada poprawnie.
- Połącz urządzenia w sieć – dodawaj po jednym i obserwuj, kiedy komunikacja przestaje być stabilna.
- Zdefiniuj zmienne w SCADA / HMI – nazwy, typy, skale, jednostki, progi alarmowe.
- Skonfiguruj alarmy i trendy – priorytety, potwierdzanie, archiwizację i powiadomienia.
- Wykonaj test obciążeniowy – pracuj z pełną liczbą zmiennych i stanowisk przez kilka godzin, obserwując błędy CRC i timeouty.
- Zapisz kopie – projekt, konfiguracja urządzeń, tabela adresów, instrukcja dla obsługi.
Najczęstsze usterki komunikacji i jak je diagnozować
| Objaw | Prawdopodobna przyczyna | Co sprawdzić |
|---|---|---|
| Brak odpowiedzi urządzenia (timeout) | Zły adres, parametry transmisji, odwrócone A/B | Adres slave, prędkość, parzystość, polaryzacja przewodów |
| Losowe błędy CRC | Brak terminacji, zakłócenia, zła skrętka | Terminacja 120 Ω, ekran, odstęp od kabli silnikowych i falowników |
| Dane „przesunięte” o jeden rejestr | Różna numeracja adresów (od 0 / od 1) | Dokumentacja producenta i ustawienia sterownika SCADA |
| Wartości zawsze zerowe lub stałe | Niewłaściwy typ rejestru lub zła skala | Funkcja 03 vs 04, format (int16, uint16, float) |
| Komunikacja działa i znika | Przeciążona linia, zbyt krótki timeout, słabe zasilanie bramki | Częstotliwość odpytywania, liczba zmiennych, zasilacz |
| Panel HMI „zamraża się” po kilku godzinach | Przeciążenie pamięci, zbyt wiele alarmów, uszkodzony zasilacz | Zasilanie 24 V, obciążenie CPU panelu, archiwum zdarzeń |
| Nie widać urządzenia w sieci IP | Konflikt adresów, zły VLAN, uszkodzony port switcha | Pingi, tablice ARP, diagnostyka portów przełącznika |
| Uszkodzony port RS-485 po burzy | Przepięcie na magistrali, brak ochrony | Transceiver, zabezpieczenia przeciwprzepięciowe, uziemienie |
W naszym serwisie często spotykamy też awarie samej elektroniki: uszkodzone transceivery RS-485, spalone porty Ethernet w panelach HMI i sterownikach, niedziałające zasilacze 24 V oraz moduły komunikacyjne po przepięciu. Takie urządzenia da się zwykle zdiagnozować i naprawić na poziomie podzespołów, zamiast wymieniać cały sterownik lub panel.
Dobre praktyki projektowe dla SCADA i wielu wyświetlaczy
- Stosuj konsekwentne nazewnictwo zmiennych (np. LINIA1_FALOWNIK2_PRAD) i prowadź centralny rejestr tagów.
- Rozdzielaj widoki operatorskie (sterowanie), serwisowe (diagnostyka) i zarządcze (raporty, KPI).
- Zadbaj o czytelne alarmy: priorytety, krótkie opisy, instrukcje reakcji – unikaj „burzy alarmów”.
- Projektuj zasilanie 24 V z zapasem i zabezpieczeniem przepięciowym, bo wiele „dziwnych” błędów komunikacji zaczyna się od zasilacza.
- Nie mieszaj kabli komunikacyjnych z kablami mocy i motorowymi falowników – jeśli musisz je krzyżować, rób to pod kątem prostym.
- Planuj rezerwę zmiennych i portów – instalacja prawie zawsze rozrasta się po pierwszym roku.
Kiedy warto zlecić podłączenie i diagnostykę serwisowi
Jeśli komunikacja między urządzeniami działa niestabilnie, SCADA „gubi” dane, panel HMI nie widzi sterownika po wymianie jednego z elementów albo maszyna po przepięciu straciła łączność – warto zgłosić się do serwisu, który zna zarówno elektronikę, jak i protokoły. Pomagamy w diagnostyce komunikacji, naprawie uszkodzonych portów i modułów komunikacyjnych, uruchamianiu bramek oraz porządkowaniu mapy zmiennych falowników, sterowników PLC, paneli HMI i sterowników maszyn mobilnych. Pracujemy w dni robocze, od poniedziałku do piątku, w godzinach 8:00–16:00, a obszar naszej działalności obejmuje Knurów, Gliwice i okolice Śląska.
Zobacz też: naprawa falownika po przepięciu oraz naprawa sterownika wózka widłowego. Masz urządzenie, które nie komunikuje się ze SCADA? Skontaktuj się z nami – wycena jest indywidualna, po diagnostyce.
Najczęściej zadawane pytania
- Jak podłączyć falownik do SCADA?
- Najczęściej po RS-485 (Modbus RTU) bezpośrednio do PLC lub przez konwerter RS-485/Ethernet, albo po Ethernet (Modbus TCP, PROFINET, EtherNet/IP). Ustaw taki sam adres slave, prędkość i parzystość w falowniku i masterze oraz załóż rezystory terminujące 120 Ω na obu końcach linii.
- Czym różni się SCADA od panelu HMI?
- HMI to lokalny ekran przy jednej maszynie lub linii. SCADA to system nadrzędny, który zbiera dane z wielu sterowników, archiwizuje je, wizualizuje i pozwala sterować z jednego miejsca.
- Ile paneli HMI można podłączyć do jednego sterownika PLC?
- Zależy od modelu i protokołu – każdy sterownik ma limit jednoczesnych połączeń. Przy większej liczbie ekranów lepiej zastosować serwer SCADA lub bramkę buforującą, aby nie przeciążać PLC i falowników.
- Jak podłączyć maszyny rolnicze i wózki widłowe do SCADA?
- Przez bramkę CAN → Modbus TCP, OPC UA lub MQTT. Bramka odczytuje ramki CAN lub J1939 (obroty, temperatura, ciśnienie oleju, kody usterek DM1) i udostępnia je systemowi nadrzędnemu.
- Dlaczego komunikacja Modbus RTU gubi dane lub zgłasza błędy CRC?
- Najczęściej z powodu braku terminacji 120 Ω, złej skrętki, zakłóceń od kabli silnikowych, topologii gwiazdy lub różnych parametrów transmisji. Sprawdź okablowanie i ustawienia, zanim zaczniesz szukać błędu w oprogramowaniu.
- Czy mogę wystawić Modbus TCP do internetu?
- Nie. Modbus TCP nie ma szyfrowania ani uwierzytelniania. Zdalny dostęp realizuj przez VPN lub bezpieczną bramkę, a tam, gdzie to możliwe, używaj OPC UA z włączonym szyfrowaniem.